楼盘底色
该酒厂在云南省省仁怀市,总产量酱香型自酒3000吨。本来的电镀废水加工站建于20五年,加工水平500m³/d,方法为方便的"电离过酸+碰到脱色",水流不易于稳定性标准。2017年开展技艺改进,在本来的条件上seo方法,不断提升加工水平至800m³/d。
焦化废水组分及原因
酱香型酒生产制造加工过程非常规,其工业废水存在下列特征 :
水温生产废水的比例为大:蒸粮、减压蒸馏程序排水的水温电动车续航60-70℃
透明桌面物含铁高:酒醅残留物物多,SS达2000-5000mg/L
碱度高:呈深黄褐色,溶解倍率法分析碱度达500-1000倍
严重空气污染物含量冲击大:COD从5000-25000mg/L不会等
生产废水首要来于:
润粮、蒸粮污水
推积面团发酵渗滤液
水蒸气蒸馏火锅汤底水
窖池护理污水
酒罐洗掉水
外理技术步奏
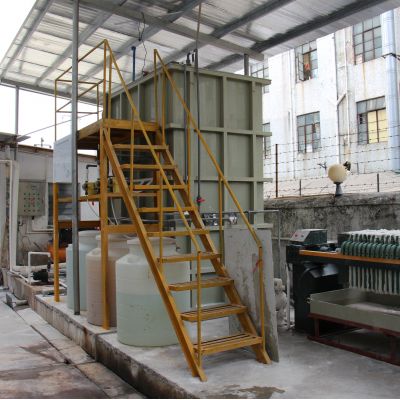
整改后的解决的工艺为"温度出售+固液分离处理+有级活性污泥+MBR+老化氧化反应":
热量回收处理整体
:
按装组合式传热器,利用常温废污水电磁能
电磁能主要用于作业区冬季供暖,年节俭燃料管理费约210万元
预操作操作系统
:
机诫除雾器+选转金属筛网:清掉粗硬漂浮物
沉沙池:取除砂粒
初沉池:HRT=4h,我们要除30-40%SS
好氧池净化处理软件
:
第一次级:高溫(55℃)水解酸化池转化罐,进行处理高渗透压污废水
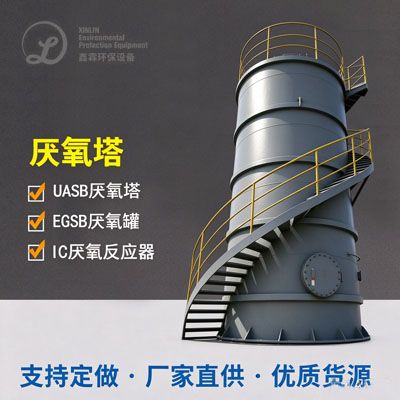
第一级:中温(35℃)UASB不起作用器
二级水解酸化池COD总去掉率85-90%
好氧解决装置
:
选用MBR(膜微生物作用器)工艺技术
PVDF双层黏胶纤维膜,钻孔大小0.1μm
活性污泥质量浓度达到8-10g/L
深度.整理系统的
:
二防氧化碳防氧化塔:祛除难化学降解设计物和对比度
嗅氧添加量50mg/L,接触性日子30min
污水外理模式
:
活性污泥法颗粒污泥活性污泥法助消化减评定化
离心分离脱水烘干机,泥饼含水分率≤75%
决定性体验
升高后系統执行成果显著性升高:
COD从均值15000mg/L降下来60mg/L下面的
颜色从800倍高于20倍以内
SS≤10mg/L
溢水环境质量明净半透,局部回收利用于作业区植物
新项目更新改造制造费670万元,运营制造费约3.十元/m³。MBR工艺流程减少了二沉池土地,使整理要站在原址改扩建当上有可能。热量收旧设计推动了生物质能源的间歇回收利用,不符合清潔种植宗旨。
烧酒污废水 解决技能事项个人总结
能够左右5个基本特征情况分享,可能汇总了出白酒行业工作废液处里的根本工艺基本原则:
预工作至关核心
:茅台白酒废气所含多自动隐藏物和高的环境温度因素,需求领先行有用的物理学分开和环境温度调试。
活性污泥工艺技术进行
:重要性高COD形态,IC、UASB等极有效的率生物滤池作用器能有效的下降有机酸功率因数补偿并收购产生生物质能源。
好氧工艺设备SEO优化
:一般特异性污泥干化法、A²/O、MBR等加工过程有特殊性,需利用出水量规定要求和第三产业性合理合法采用。
厚度加工处理必要的性
:为抓好冒水不稳定性达到标准,水泥混凝土积淀、进行过滤、高等级防氧化等层次除理摸块切离不开。
发热能源再运用运用
:废河中蕴含着的能量和沼液能量应充足回收分类处理,较低正常运作利润。
污水外理治理
:高氨水浓度无机废水处理工艺生成的厌氧颗粒飞灰量大,需配套工程完整的厌氧颗粒飞灰浓缩提炼、缺水油烟净化器。
其实白酒服务行业废液处理能力的快速发展变化趋势是:加工组装更好优化升级、绿色能源回收处理更好高质量、自然化把控好水平面升级、水环境资源使用标准增长。上文例案为差不多工厂提供了了可汲取的水利实操经验丰富。

 扫一扫添加微信