
189-2923-7076
189-2923-7076
酿造废气处理案例
废气处理案例客户公司介绍
客户公司为某大型酿造企业,专注于白酒、红酒、啤酒等多种酒类的生产。在生产过程中,该公司产生了大量的含有VOCs(挥发性有机化合物)、醇类、酯类等有机物的废气,这些废气不仅对环境造成污染,还可能影响员工的身体健康。为了积极响应国家环保政策,降低废气排放对环境的污染,该企业决定实施废气处理工程。
废气处理案例处理工艺
针对不同种类的酿造废气,该企业采用了以下处理工艺:
白酒废气处理工艺:
采用生物滤池与活性炭吸附相结合的联合处理工艺。废气首先通过生物滤池,利用滤池中的微生物降解废气中的VOCs,将其转化为无害的二氧化碳和水。然后,经过初步处理后的废气进入活性炭吸附装置,进一步去除残留的有机物和异味。
红酒废气处理工艺:
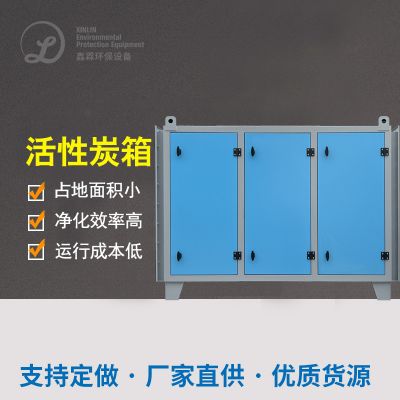
选择活性炭吸附法处理废气。废气首先进入活性炭吸附塔,利用活性炭的多孔性和高吸附性能,将废气中的有害物质吸附在活性炭表面。为确保处理效果,活性炭需要定期更换。
啤酒废气处理工艺:
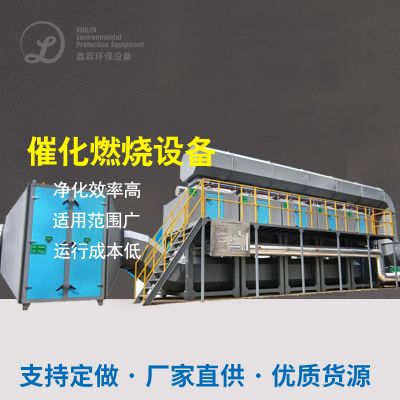
采用冷凝回收与催化燃烧相结合的组合工艺。废气首先通过冷凝器,利用温差将大部分酒精蒸汽冷凝为液体,回收回生产流程中再次利用。对于未能完全冷凝的废气,则进入催化燃烧装置,在催化剂的作用下,将有机物氧化分解为无害的二氧化碳和水蒸气。
设备选型与配置
该企业在废气处理设备的选型与配置上,充分考虑了废气的成分、处理效率和经济性等因素,具体配置如下:
废气处理难点
酿造废气处理的难点主要包括以下几个方面:
废气处理效果
经过废气处理工程的实施,该酿造企业的废气排放质量显著提升,具体效果如下:
 扫一扫添加微信