一、轮胎厂废气处理案例
1. 客户公司背景
企业名称:某大型轮胎制造企业(年产轮胎500万条,员工2000人)
服务业客户的痛点:
有机废气环境污染频发:橡塑混炼、加硫等工艺流程缓解压力苯乙稀、丁二烯等VOCs(浓度值200-500mg/m³),加硫氢(H₂S)及有害气体(橡塑颗粒物、炭黑)直排,生产线上臭味问題明确;
环境安全心理压力:频繁因VOCs和顆粒物超出标准接受环境罚单,存在下市整改落实安全风险;
机 破裂:原始感应电除尘处理器使用率低,焊接烟尘尾气排放标准不及格,年维修服务花销超¥一百万;
安全可靠危险点:橡胶材料焊接烟尘遇静电反应易引起失火,硫化橡胶氢信息泄露分险高。
二、废气处理工艺设计
核心工艺路线
“多级协同-精准控制”工艺:
封鬼管理:
全厂房负压力集气:在混炼机、硫化橡胶机等产污点施工防震型不规则通风罩,风口尺寸按10-15m³/min/台的设计,包含任何产污缓解。
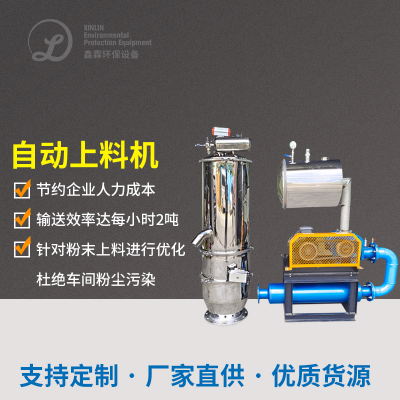
密封气力运输机系統:主要包括螺旋运动气力运输机+空气压力供水管道,避免尘土三次扬尘治理。
预整理关键期:
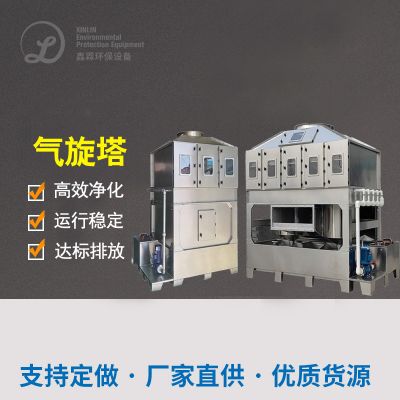
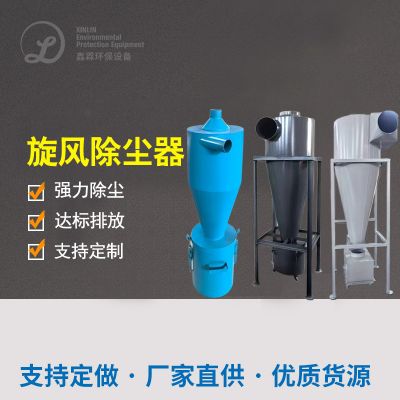
漩风除尘设备器:彻底清除比表面积>50μm的粗粒状有害气体,溶合生产率≥85%;
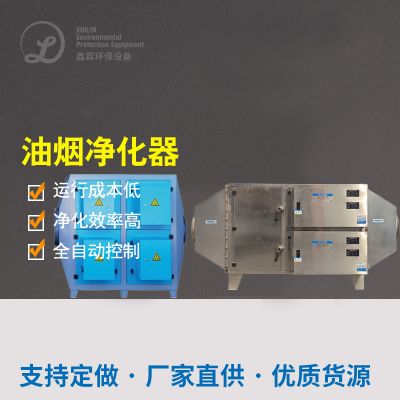
感应电排尘器:进三步收集PM10-PM2.5煤尘,速度≥95%。
漩风排尘系统器+静电反应排尘系统器:
VOCs及有损其他气体污染治理:
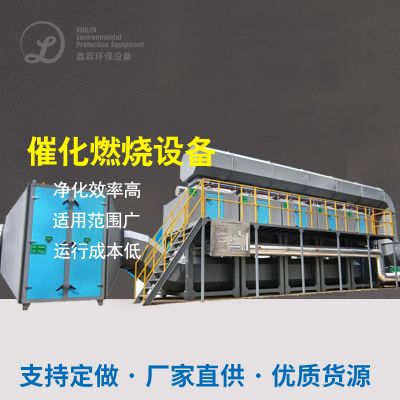
温度因素管理:280-320℃衡温加载,彻底解决转换存留VOCs及H₂S,流量成交转化率≥99%。
吸力:VOCs动态数据吸电容量≥1.2kg/m³,苯乙稀弄掉率≥95%;
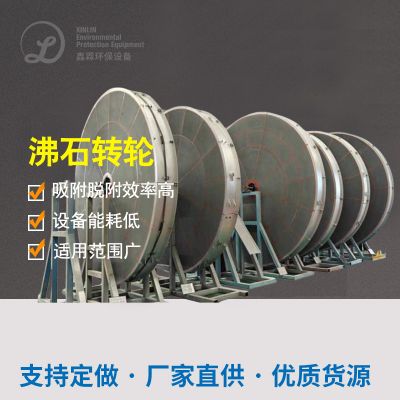
脱附净化:热氦气重复净化(180-220℃),脱附的效率≥90%。
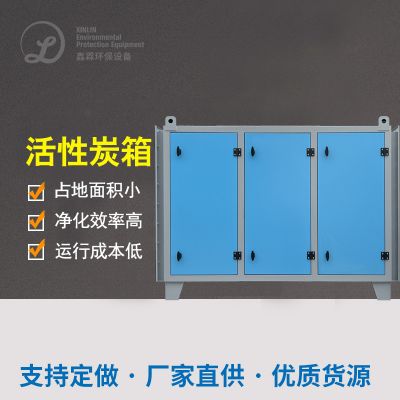
活力性炭仟维吸附性塔(2组并接):
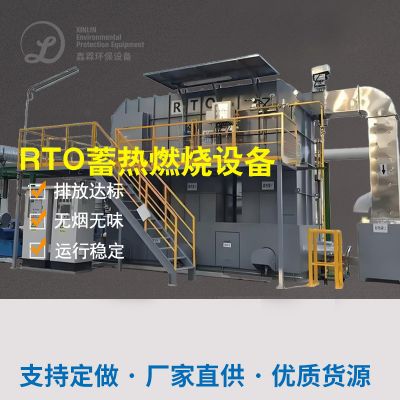
崔化熔化提升装置(RTO):
广度再生与防防防防:
进行处理风速:配对主风速,烟尘捕集器率≥99.9%;
防防静电地面喷淋头:废水循环系统往复+pH调,阻止烟尘感应起电投资风险。
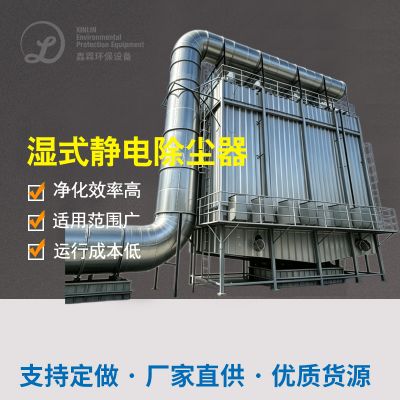
湿式静电感应吸尘器(WESP):
三、系统设计与配资
四、废气处理难点与解决方案
难点1:橡胶粉尘易燃易爆
全整体配值防震高压电器设备、隔爆阀及氧量数据监测仪(纯氧溶度<10%);
采取抗静电能PTFE履膜折叠滤芯,减轻粉尘浓度耐摩擦起电风险控制。
应对策略:
薄弱环节2:VOCs氧浓度跌涨大
使用线下VOCs监测器仪,时时调理降解/脱附时间段;
软件设置印刷废气抗震罐,安全开启RTO的环流和氧浓度。
改进措施:
重难点3:混炼氢蚀化仪器
RTO想法器壁内喷漆防腐涂料涂覆(麟片环氧树脂);
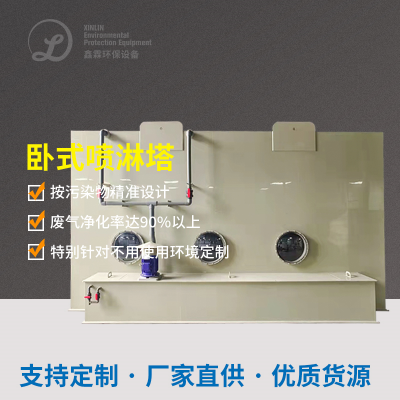
线下自喷碱液与咸性混合气体(pH保持8-9)。
措施:
五、加工特效认可
六、客户反馈
环保合规:连续3年通过国家环保验收,VOCs排放低于国家标准限值50%;
经济发展前景:
年省去催化活性炭纤维采买费¥200万;
专用设备能效降底30%,年节省用电费¥六十万;
市场生态效益:药厂车间PM2.5氨水浓度降低90%,财务人员喘气道患病投拆率降低80%,获选“绿化开发演示中小型企业”。
总结
该方案通过“负压集气-多级除尘-VOCs催化燃烧”三级协同工艺,解决了轮胎行业废气成分复杂、粉尘易燃、VOCs浓度高等核心问题,兼具高效性、安全性和经济性,可为橡胶制品、轮胎制造等领域提供参考!

 扫一扫添加微信