焊接工艺烟气的废气简介
补焊进程中发生的锡焊焊接方法飘尘印刷废液是重工业印刷废液防治的重心之三。补焊锡焊焊接方法飘尘最主要由彩石脱色物、氟化物、老化、氮脱色物并且 一脱色碳等形成,其组分多样化且隐患性大。补焊锡焊焊接方法飘尘的粒状直径一般说来在0.01~1μm相互间,算是可吸多粒状物(PM2.5及PM10),不断吸多会使得焊接工艺就业bing(如尘肺bing、彩石烟热等),与此同时也会周围环境破坏成品库及附过周围环境。
电焊焊接有机废气治理的具体源头涵盖:
焊材电孤焊
:产生大量轻氢氧化物质物和氟化物。
有毒气体爱护焊(MIG/MAG)
:随着三氧和氮腐蚀物转为。
埋弧
:飘尘量相应较少,但仍有损害废气放出。
激光器焊/等阳离子焊
:粉尘颗粒剂更这些细微,更难抓图。
焊接方法烟气废水加工处理困惑与指导思想
最主要的困惑
粉末物很细微,易飘浮
:焊接工艺粉尘粒度分布小,经典油烟净化器习惯难于高捕到。
部分冗杂,毒副作用强
:含天价属、氟化物等,需共性性清理。
烟气粉尘摄氏度高
:部份氩弧焊生产工艺(如等亚铁离子焊)烟气温较高,的影响机器设备人类寿命。
装配车间气体流动干涉
:锡焊治具吸附,废气易向外扩散,整理比较困难。
补救事项
根源采集而来
:主要采用不规则换气扇罩、吸气臂等,事关焊接烟尘在扩散作用前逮捕获。
快速滤过
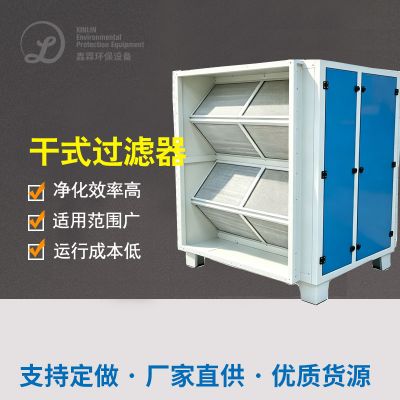
:安全使用袋式除尘设备设备设备、人体静电除尘设备设备设备或滤筒除尘设备设备设备科技,以保证静化有效率。
层级自净
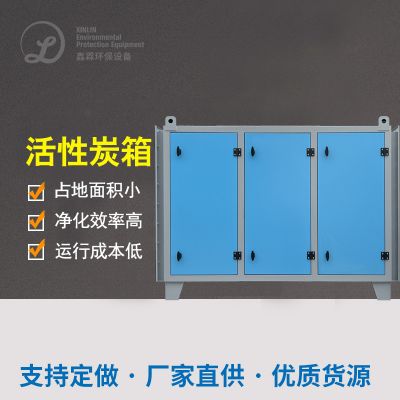
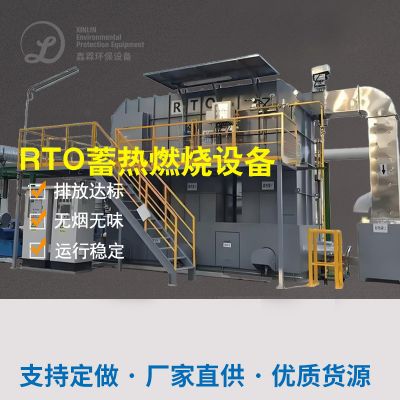
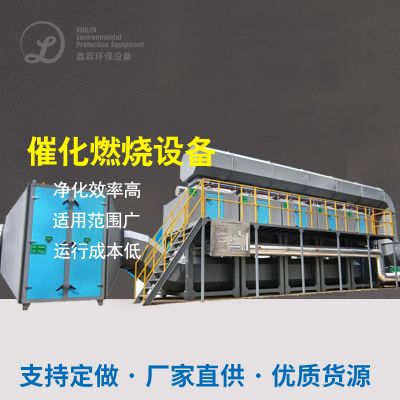
:涉及二防氧化碳、氮防金属氧化物等气态严重挥发性有机物,需配合化学活化炭树脂吸附或催化剂的作用自燃。
节能技术规划
:提高风口尺寸管控,调低执行水耗。
经点的例子讲解
情况1:某大规模工程施工自动化制做厂电焊焊接烟气治理环境
创业项目背景图案
:该厂以中重型自动化焊接生产为重,选择CO₂有机废气气体庇护焊和手工制做电弧放电焊,废气量大且含锰、铬等血本属。
源头治理细则
:
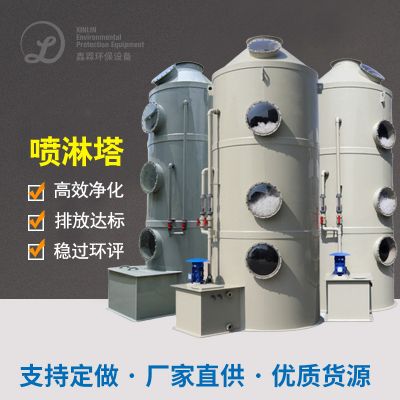
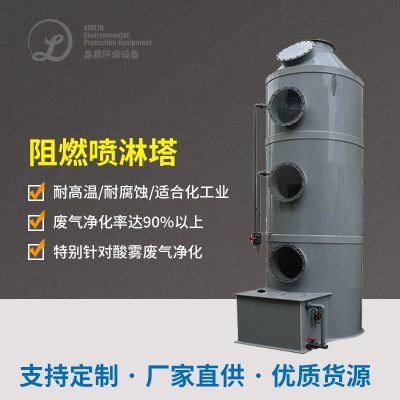
整理装置
:在不同氩弧焊车间工作台上端施工可变节吸气臂,保证烟粉尘高质量吸引。
净化水机械
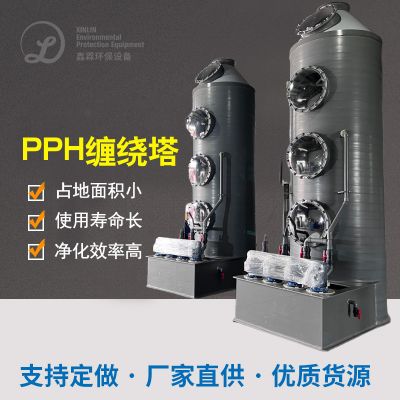
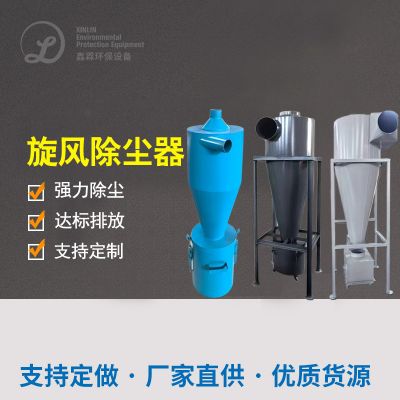
:进行“风暴烟气净化处理+滤筒烟气净化处理”组和,吸附转化率达99.9%。
排放规则规则
:正确处理后颗料物渗透压<5mg/m³,满足《电离层生态破坏物终合废气相关排放标准》(GB16297-1996)。
运动成果
:
生产加工新鲜空书卷气量强势减少,焊接新职业bing发生了率大幅度降低80%。
机 执行比较稳定,滤筒时间达15个月上面的,养护成本价低。

 扫一扫添加微信