小车零控制部件制作业厂电弧焊接废气综上管理工作
一、该项目时代背景与有机废气治理的特征
某大一些的新汽车零部分加工中小企业的电焊产线,每月运行MIG焊、电阻功率焊等几条电焊产线,引起大量的电焊气体。经第三个方测量机购逐户取样数据分析,产线内PM2.5密度不合格准3至8倍,三氧密度不合格准2倍,偏远地区低能耗行业下达任务年限改整知会。气体成分表这类繁复:金属材料腐蚀物(以Fe2O3、MnO2侧重于)覆盖率约60%,三氧密度达0.3毫克每万m³,一腐蚀碳密度120毫克每万m³,氮腐蚀物密度85毫克每万m³。电焊气体不光风险业务人员透气控制系统安全,三氧和氮腐蚀物更光电化学烟尘的至关重要前体物,对周边产品区域环境会导致不被忽视的作用。
多余管理设施管理仅安装了简便水帘滤尘控制系统,对明显金属材质粉末和和气气态破坏物可以说无我们要除特性,成品库机械能见度达不到5米,在职员工经常性在非常恶劣氛围下做业,岗位病投诉信比较严重。
二、整冶施工工艺实施方案定制
该类目所采用"根源上吸引加层级油烟清洁"的组合起来工序,针对于焊接生产烟粉尘中粒状物与气态水污染多形式共存的优点和缺点,设计的概念了四个维度一体化油烟清洁软件系统。
首个级为来源抓拍体系。在36个电焊补焊治具下方分开装配柔性fpc线路板臂式集气罩,为了保证不同焊点出现的烟气粉尘在蔓延前即被抓获,集气效果超出90%。集气罩按照变频器轴流风扇对接掌控,给出电焊补焊节奏电脑自动控制风口尺寸,防范不要的能效短缺。
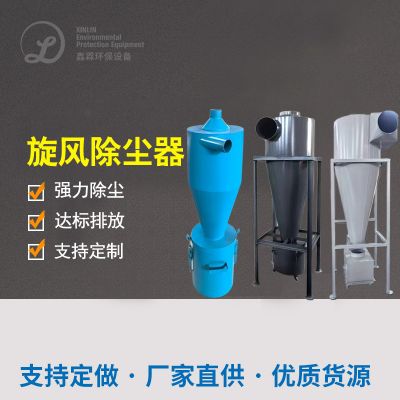
二级为预加工处理系统。烟气第一个入驻飓风吸尘器,选用离心法力将大粉末不锈钢防氧化物与焊渣破乳,下降售后精滤生产系统的功率因数补偿,延伸价值体系生产系统选用时间。
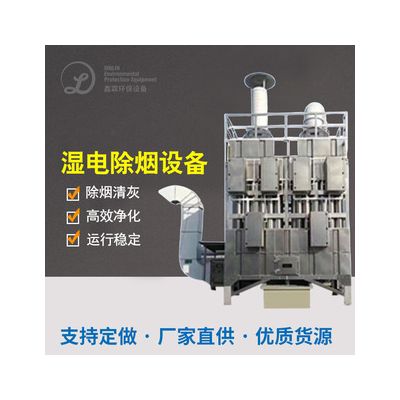
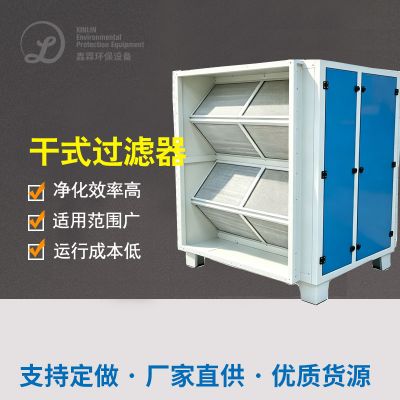
再者级为重要活性炭过滤单元测试卷。颗料物删去主要运用油田感应电布袋环保布袋除尘器,对电弧焊接粉尘中的金属质阳极化合物颗料删去速率万代高达98%,产生渗透压可控制制在3毫克每m³米已内,依赖于政府标准规范5毫克每m³米的卫生防护距离。气态污染源物正确处理主要运用UV光氧促使脱色传动传动装置,进行对应光谱紫外线光重置促使脱色剂,将O3化解为氢气,直接阳极脱色化解部件VOCs和一阳极脱色碳。该传动传动装置开机运行耗电较过去的计划书拉低40%。
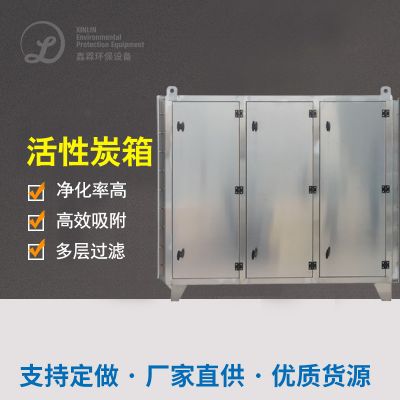
第四步级为末段保驾护航。布置活力炭吸收箱最为救急正确处理模块,抓取前二级暂未全的还原的杂质气态环保问题物,事关终结排污稳固未达标。
不仅,这套系统配发云科技网智能化评估网站,使用分布点在各工位器具的改善器器及时评估粉层质量浓度值、什么是臭氧质量浓度值、风速等关键点产品参数,自动化改善开机运行心态,做到多角度化治理。
三、治理环境作用与高效益研究
工程投入使用后,顆粒物尾气废气盐浓硫酸氨水浓度保持稳定操作在3毫克每万立米元,二氧化碳盐浓硫酸氨水浓度低于0.05毫克每万立米下例,所有好于国内尾气废气标准规范。装配车间PM2.5盐浓硫酸氨水浓度从150毫克每万立米低于1.5毫克每万立米,能见度大幅度提拔,业务人员角色病投诉信以减少80%。耗能问题,自动化物登陆自动化调节使设计局部耗能较传统文化布袋滤尘设计方案拉低30%,年可以环境保护处罚金及耗能代价高达500万元。
该的例子的核心内容感悟体现在:焊结印刷工业废气的综合整治无法仅私信粒状剂物,可以将气态造成的污染破坏物(更是是什么是臭氧和氮钝化物)收录整体布局细则。静电放电除灰器加光氧崔化的组合构成,既以免了布袋除灰器器在焊结飘尘负荷下易空气能管道堵塞的缺陷,又推动了粒状剂物与气态造成的污染破坏物的协作避开,是焊结厂房印刷工业废气综合整治的效率之选。

 扫一扫添加微信