某车车身厂焊结生产加工粉尘分散源头治理新项目
顶目背景图片
,但因流水线工解聚、自净器功率小(<2000m/h),会造成厂房手工焊接烟气氧浓度达到15mg/m(远超《岗位的场所有损的因素职位交往规定值》GBZ 2.1-2019的4mg/m),职工长年露出于锰、铬等巨资属手工焊接烟气中,职位安全风险分析严重。202几年,企业公司启动的“集约化式手工焊接手工焊接烟气源头治理”工业。
印刷废气特证定性分析
点焊烟粉尘是点焊步骤中合金铝热反应蒸发器后冷凝剂确立的气溶胶,层面亮点:
材质繁杂:含Fe₃O₄(铁锈)、MnO₂(焊管合金钢)、Cr₂O₃(铝合金焊材)、SiO₂(药皮)等,比表面积小(0.1-1μm,占80%以上的);
参数值优点:总新风量5万m³/h,盐浓度~15mg/m³,工作温度~25℃,散热点减少(20个工装夹具,边距5-10m);
综合治理薄弱点:粒度分布小难捕捉到、功位分散式难持续、巨资属水污染需严格执行管控。
进行处理生产工艺规划
所采用“源头治理紧闭+密集获得+快速油烟净化器清洁”计划方案,核心思想是采用“会员精准营销气体吸附+高误差油烟净化器清洁”应对单一流水线工的烟气话题:
工位器具采集而来操作系统:
每悍接钳台设侧吸式集气罩(厚度500mm×500mm,距焊点30cm),收集率>95%;
经理主通的管道道选用热镀锌锥齿轮减速机的管道(网套直径400mm,风速等级15m/s),以防吸灰;
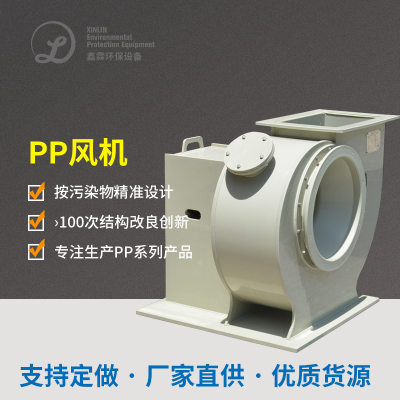
新通风机采用高压低压抽滤新通风机(新风速1万m³/h,压力3500Pa),为了保证所有立管新风速粗糙。
烟粉尘洁净系统化:
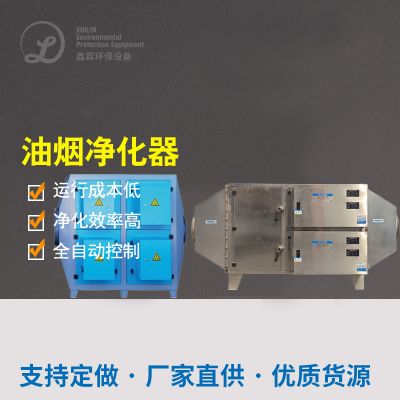
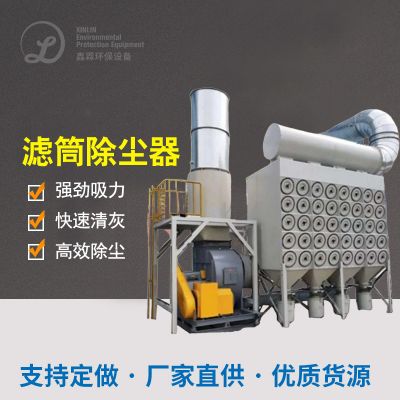
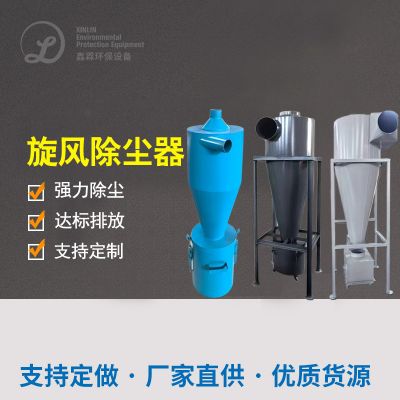
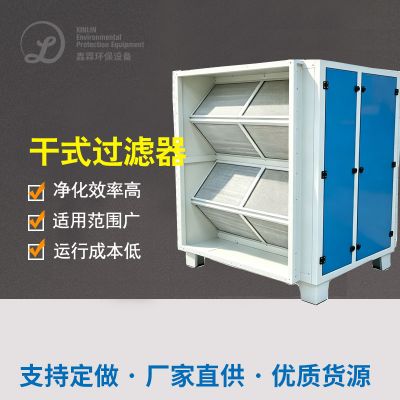
经理道和接入滤筒除尘处理器(型号规格L-500,滤过空间500m²),适用PTFE履膜滤筒(滤过精确度0.3μm,工作效率>99.9%);
清灰习惯为脉冲发生器喷吹(有压力0.6MPa,周期怎么算101分钟/次),防范滤筒堵赛;
油烟净化后汽体经排气管筒(髙度15m)尾气排放标准,浓硫酸浓度<1mg/m³。
重要的装置与因素
集气罩:采用了软性吸气臂,可360°滑动,重叠焊点区域;
滤筒烟气净化器:活性炭滤芯需求量200个,油烟净化器空气流速1.2m/min,障碍<1000Pa;
操纵装置:PLC+变頻器,给出对焊功位开机画面比例调高排风机工作频率,轻载时功率减至50%,节能环保30%。
执行效果好与效用
职业角色健康的缓和:生产车间废气浓度值从15mg/m³降到0.8mg/m³,降到国原则,员工血锰、血铬评价指标医治一切正常;
产出使用率升级:视眼明晰,焊合理率从95%上升到98%,月增产增收能500套;
总成本业绩:挪动式净化体系器年维保成本7万元,分散体系仅需2万元(滤筒期18八个月,原挪动式空气滤芯3八个月);
符合性性:使用职业技能卫生学测评,提升“安全卫生生产销售质量标准化化客户”荣誉称号。

 扫一扫添加微信